On reçoit une pièce en inox fin, un châssis de portail à reprendre ou un tube alu à raccorder : le réflexe, c’est de sortir le MIG ou le TIG. Depuis deux ans, les soudeuses laser portatives en forme de pistolet, reliées par fibre optique à un générateur compact, arrivent dans les ateliers d’artisans et de PME.
Elles changent la donne sur la préparation des pièces, la zone affectée thermiquement et le parachèvement, mais elles imposent aussi des contraintes de sécurité et d’investissement que les postes classiques n’exigent pas.
Zone affectée thermiquement : ce qui change concrètement sur la pièce
Sur un poste MIG ou TIG, le bain de fusion s’étale. La chaleur diffuse autour du cordon, déforme les tôles fines et colore l’inox. On passe ensuite du temps à meuler, décaper, redresser.
Avec un faisceau laser focalisé sur un point très réduit, la zone affectée thermiquement reste nettement plus étroite. Sur de la tôle fine (carrosserie, serrurerie, mobilier métallique), la déformation est quasi absente. Le cordon sort propre, parfois assez régulier pour se passer de parachèvement.
En atelier de chaudronnerie légère ou de réparation, cette différence se traduit par moins de temps de finition. Un serrurier qui assemble un garde-corps en inox brossé, par exemple, n’a plus besoin de reprendre chaque soudure au disque. Le gain de temps sur le parachèvement compense en partie le surcoût du matériel. Pour s’équiper, on peut aujourd’hui trouver un poste à souder laser monophasé adapté aux petits ateliers sans installation électrique lourde.
Le revers : sur des pièces épaisses ou des assemblages fortement sollicités en fatigue, le soudage laser manuel atteint ses limites. La pénétration reste inférieure à celle d’un bon cordon MIG sur de l’acier de construction au-delà de quelques millimètres. Pour de la charpente métallique lourde ou du rechargement, le procédé classique garde l’avantage.
Soudage laser et apprentissage : plus rapide que le TIG, mais pas sans geste
Le discours commercial présente souvent le laser comme « plus facile à apprendre que le TIG ». Sur le terrain, c’est en partie vrai. Le geste de base, pointer et avancer le pistolet le long du joint, s’acquiert plus vite que la coordination main/pied du TIG avec baguette d’apport et pédale d’intensité.
La courbe d’apprentissage du soudage laser est plus courte pour obtenir un cordon visuellement correct. Un opérateur débutant produit un résultat acceptable en quelques heures de pratique, là où le TIG demande des semaines avant d’obtenir un cordon régulier sur aluminium.
Attention, cette facilité apparente masque un point : le réglage des paramètres (puissance du faisceau, vitesse d’avance, débit de gaz de protection) reste technique. Un mauvais réglage ne se voit pas toujours à l’œil nu, contrairement à un cordon MIG mal pénétré qui cloque ou perce. On peut produire un joli cordon laser sans pénétration suffisante, ce qui pose un vrai problème de résistance mécanique sur des pièces structurelles.
Sécurité du soudage laser en atelier : des contraintes spécifiques
Avec un poste MIG ou TIG, les risques principaux sont le rayonnement UV, les projections et les fumées. On les gère avec un masque auto-obscurcissant, des gants et une ventilation correcte.
Le laser de classe 4 utilisé dans ces postes de soudage ajoute des risques différents. Le faisceau infrarouge est invisible et peut provoquer des lésions oculaires graves par réflexion sur une surface métallique polie, même à distance. Les lunettes de soudure classiques ne protègent pas contre cette longueur d’onde.
Les mesures de protection spécifiques au laser comprennent :
- Des lunettes ou un masque filtrant la longueur d’onde du laser utilisé (généralement autour de 1 070 nm pour les lasers à fibre), conformes aux normes en vigueur
- Un espace de travail fermé ou balisé pour éviter qu’un faisceau réfléchi n’atteigne une personne dans l’atelier
- Le retrait de toute surface réfléchissante (métal poli, miroir, vitrage) dans la zone de travail
- Une signalisation laser visible à chaque accès de la zone de soudage
Un laser de classe 4 impose un périmètre de sécurité que le soudage à l’arc ne nécessite pas. Dans un petit atelier partagé, cette contrainte peut obliger à dédier un poste fixe ou à installer des rideaux opaques au laser, ce qui représente un aménagement supplémentaire.
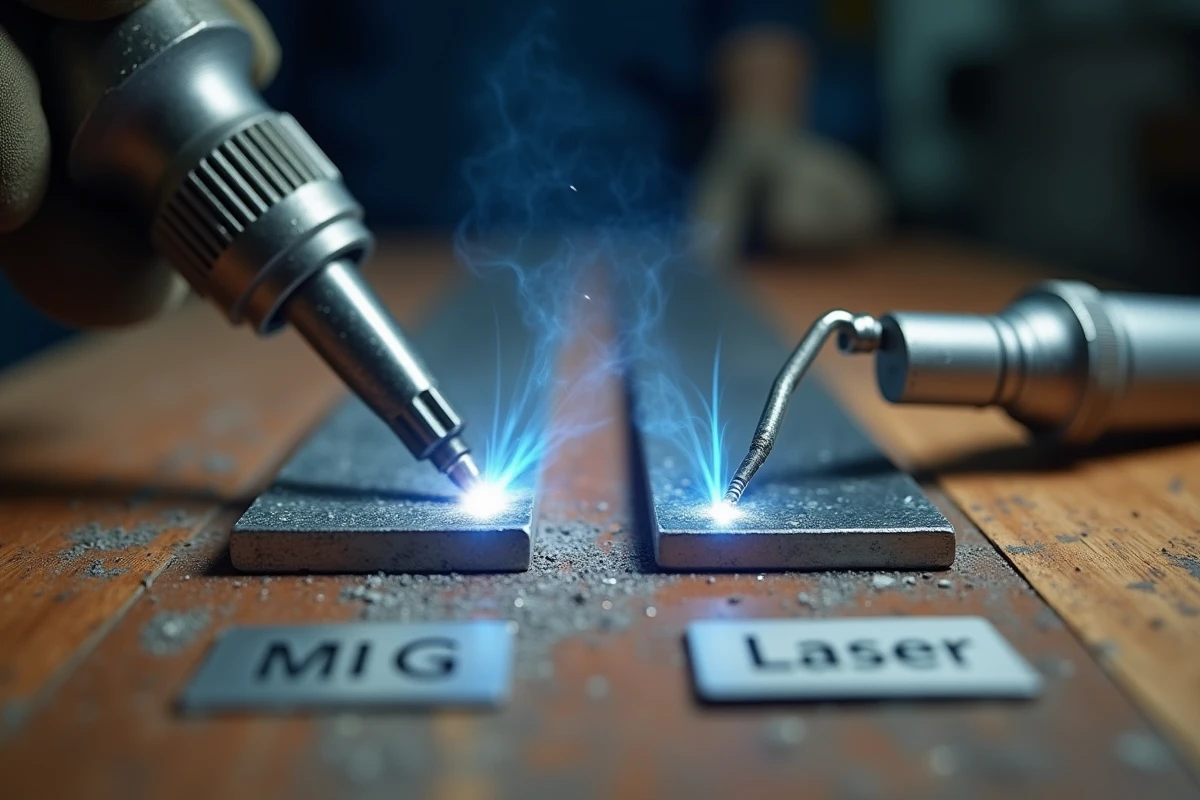
Investissement et rentabilité : laser contre MIG-TIG en atelier de production
Un poste MIG ou TIG correct pour un atelier artisanal coûte sensiblement moins cher qu’un poste laser à fibre de puissance comparable. L’écart de prix reste significatif, même si les tarifs des soudeuses laser portatives ont baissé avec l’arrivée de fabricants chinois sur le marché depuis 2023.
La question de rentabilité se pose autrement quand on intègre le temps de parachèvement. Sur des pièces de tôlerie fine en série (garde-corps, portillons, mobilier), le temps économisé en finition peut amortir le surcoût du poste laser en quelques mois de production régulière. Pour un artisan qui soude ponctuellement, le calcul penche rarement en faveur du laser.
Autre paramètre : la consommation de fil d’apport et de gaz. Le soudage laser sur joints ajustés consomme moins de matière d’apport qu’un procédé MIG. Les retours varient sur ce point selon les applications, mais sur de la tôle fine bien préparée, on utilise souvent le laser sans fil, en fusion directe bord à bord.
Quand le laser ne remplace pas un poste classique
Pour du soudage en extérieur (chantier, montage sur site), le laser reste peu adapté. Le vent perturbe le gaz de protection comme sur un TIG, mais surtout, le périmètre de sécurité laser est difficile à garantir en environnement ouvert. Un poste MMA à électrode enrobée ou un MIG semi-auto restent plus pratiques et sûrs sur chantier.
Sur des métaux épais ou des assemblages en angle fortement chargés, la pénétration du laser manuel ne rivalise pas avec un MIG pulsé ou un TIG en multi-passes. Le laser excelle sur la tôle fine et les métaux sensibles à la chaleur (aluminium mince, inox décoratif), pas sur la construction lourde.
Le choix entre laser et procédé classique dépend donc du type de pièces, du volume de production et de la configuration de l’atelier. Pour un serrurier-métallier qui fait de la tôlerie fine en série, le passage au laser se justifie. Pour un chaudronnier qui travaille de l’acier épais sur chantier, le MIG et le TIG restent les outils de référence.